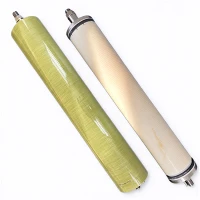
Quvurli ultrafiltratsiya membranalari polimer yoki keramik xom ashyoni aniq fizik-kimyoviy jarayonlar orqali o'ziga xos ajratish ko'rsatkichlari, mexanik kuch va barqaror tuzilishga ega bo'lgan ajratish membranasi elementlariga aylantirishda asosiy jarayondir. Bu jarayonni quyidagicha umumlashtirish mumkin: xomashyo tayyorlash → qo‘llab-quvvatlashni tayyorlash → ajratish qatlamini shakllantirish → qoliplash va quritish →-qayta ishlash va sinovdan o‘tkazish → modulni inkapsulyatsiya qilish.
Xom ashyoni tayyorlash va membrana eritmasini tayyorlash Ishlab chiqarishdagi birinchi qadam maqsadli molekulyar og'irlik chegarasi, harorat va korroziyaga chidamlilik va mexanik kuch kabi ko'rsatkichlar asosida mos membrana materialini tanlashdir. Umumiy organik membrana materiallari orasida polietersulfon (PES), poliviniliden ftorid (PVDF) va polipropilen (PP); noorganik membranalar asosan alumina (Al₂O₃), sirkoniy oksidi (ZrO₂) va titan dioksidi (TiO₂) dan iborat.
Materialni tanlagandan so'ng, quyma eritmani aniq tayyorlash kerak. Misol tariqasida PES yoki PVDF ni oladigan bo'lsak, ular odatda erituvchilar (masalan, N, N-dimetilasetamid, DMAC) va qo'shimchalar (masalan, polivinilpirolidon, PVP) bilan ma'lum bir massa nisbatida (masalan, polimer 10-35%, qo'shimchalar 1-20% erituvchi) aralashtiriladi. Aralash 50-90 daraja haroratda 12-48 soat davomida to'liq erishini ta'minlash uchun aralashtiriladi, so'ngra bir hil va barqaror quyma eritma hosil qilish uchun filtrlash va gazsizlantirish amalga oshiriladi.
Qo'llab-quvvatlash (tayanch trubkasi) tayyorlash: Mo'rt ajratuvchi qatlamni qo'llab-quvvatlash va oqimni ta'minlash uchun birinchi navbatda g'ovakli qo'llab-quvvatlovchi quvurlarni tayyorlash kerak. Ikkita asosiy jarayon mavjud:
• Organik tayanch trubkasi: poliester va polietilen kabi toʻqilmagan mato lentalari avtomatik trubka oʻrash mashinasida markaziy metall trubkaga spiral tarzda oʻraladi. Mustahkamlash issiq eritilgan yopishtiruvchi va ultratovushli payvandlash orqali erishiladi, bu ichki va tashqi to'qilmagan mato kompozit qatlami bilan tayanch trubkasini hosil qiladi.
• Noorganik tayanch quvurlari: alumina va tsirkoniy oksidi kabi keramika kukunlaridan tayyorlangan bu quvurlar atala sifatida tayyorlanadi, ekstrudirovka qilinadi, quritiladi va keyin yuqori haroratda sinterlanadi,{0}}g'ovakli tuzilishga ega bo'lgan yuqori mustahkamlikdagi keramik quvurlarni hosil qiladi.
• Ajratish qatlami shakllanishi: Ajratish qatlami membrana ishlashini belgilovchi asosiy omil hisoblanadi. Uning shakllanishi jarayoni asosan ikki toifaga bo'linadi: ho'l fazaning inversiyasi va kompozit qoplama.
1. Nam fazali inversiya (asosiy jarayon): Bu jarayon organik quvurli ultrafiltratsiya membranalarida keng qo'llaniladi. Tayyorlangan quyma eritma qo'llab-quvvatlovchi trubaning ichki yoki tashqi devoriga bir xilda qoplanadi, so'ngra u koagulyatsion vannaga (odatda suv) botiriladi. Fazali ajralish membrana eritmasi va koagulyatsion vanna o'rtasida sodir bo'lib, erituvchi va erituvchi bo'lmagan{3}}almashinib, tayanch yuzasida assimetrik tuzilishga ega bo'lgan ultra yupqa ajratish qatlamini hosil qiladi. Quyma eritmasi formulasini, haroratni, jelleşme vaqtini va qo'llab-quvvatlovchi trubaning suvga kirish burchagini nazorat qilish orqali membrananing g'ovak hajmi va oqimini aniq nazorat qilish mumkin.
2. Kompozit qoplama: membrananing antifouling xususiyatlarini yaxshilash yoki maxsus ajratish funktsiyalariga erishish uchun ko'pincha gözenekli tayanch yuzasida kompozit qatlam quriladi. Masalan, PVDF tayanch trubasining ichki devorini gidrofil PDA (dofamin) qatlami bilan qoplash va keyin GO (grafen oksidi) nanoshiqlarini joylashtirish yuqori{2}}oqimli, yuqori-rad etuvchi-kompozit nanofiltratsiya membranasini hosil qilishi mumkin. Seramika membranalarida ko'pincha ko'p qatlamli sol{6}}gel bilan qoplash jarayoni qo'llaniladi, alumina, boehmit va titan dioksidi nanozollarini qo'pol{7}}g'ovak tayanchga ketma-ket joylashtiradi, bu esa g'ovak hajmini mikrometr darajasidan ultrafiltratsiya darajasigacha asta-sekin kamaytiradi (<100 nm).
Shakllantirish, davolash va davolashdan keyingi-
Qoplagandan so'ng, membranani shakllantirish va davolash kerak. Organik membrana naychalari sovutiladi va davolanadi, so'ngra kerak bo'lganda standart uzunliklarga kesiladi. Moslashuvchanlik va katlama qarshiligini yaxshilash uchun ular ba'zan glitserin kabi namlovchi eritmaga botiriladi. Keramika membranalari barqaror ierarxik gözenek strukturasini hosil qilib, ajratuvchi qatlam va tayanch o'rtasida mustahkam bog'lanishni ta'minlash uchun quritish va yuqori{3}}haroratli sinterlashni talab qiladi.
Sifatni tekshirish va nazorat qilish
Mahsulotlarning har bir partiyasi standartlarga muvofiqligini ta'minlash uchun qattiq sifat tekshiruvidan o'tkaziladi. Asosiy ko'rsatkichlarga quyidagilar kiradi:
• Asosiy ishlash: standart bosim ostida toza suv oqimi (masalan, 0,1-0,25 MPa). • Ajratish samaradorligi: molekulyar og'irlik chegarasini aniqlash uchun o'ziga xos molekulyar og'irliklarga ega (masalan, PEG, BSA) standart moddalarni ushlab turish tezligi.
• Jismoniy xususiyatlar: tashqi ko'rinishi, o'lchamlari, devor qalinligi, mexanik kuch va bosimga chidamliligi.
Modul inkapsulyatsiyasi: sinovdan o'tgan membrana quvurlari oxirgi quvurli membrana modulini hosil qilish uchun inkapsullanadi. Kapsülleme jarayoni quyidagilarni o'z ichiga oladi:
1. Oxirgi muhrlash: Yopiq bo'shliq hosil qilish uchun-eritish yoki qopqoqlarni membrana trubasining ikkala uchiga yopishtirish.
2. Birlashma: Dizayn talablariga muvofiq bosimga chidamli korpusga{1}}bir nechta membrana naychalarini yuklash va kirish/chiqish portlari, ulagichlar va boshqa komponentlarni o'rnatish.
3. Yakuniy tekshirish: Kapsüllangan modulda umumiy havo o'tkazmasligi va bosim sinovlarini o'tkazish. Malakali bo'lganidan keyin u standart mahsulot sifatida saqlanishi yoki foydalanish uchun etkazib berilishi mumkin.